شركة رائدة في تصنيع آلات CNC تقدم أسعارًا مباشرة من المصنع وجودة معتمدة بشهادة ISO، مدعومة بتواجد عالمي في أكثر من 60 دولة والتزام مدى الحياة بالدعم الفني غير المحدود.


شركة رائدة في تصنيع آلات CNC تقدم أسعارًا مباشرة من المصنع وجودة معتمدة بشهادة ISO، مدعومة بتواجد عالمي في أكثر من 60 دولة والتزام مدى الحياة بالدعم الفني غير المحدود.
يُعدّ ظرف التثبيت الهيدروليكي المكون الأساسي لتثبيت قطعة العمل في مخارط CNCتُستخدم على نطاق واسع في تصنيع أجزاء الأعمدة، والشفاه، ووصلات الأنابيب، وتشكيل أنابيب حقول النفط والغاز. وبالمقارنة مع الظروف اليدوية، توفر الظروف الهيدروليكية قوة تثبيت ثابتة ومتكررة لضمان استمرارية الإنتاج. مع ذلك، تتجاهل العديد من ورش العمل الصيانة الدورية، مما يؤدي تدريجيًا إلى انخفاض قوة التثبيت، وعدم استقرار الدوران، وانحشار الفكين، وتوقفات غير متوقعة.
تُعدّ الظروف الهيدروليكية سيئة الصيانة من أهم أسباب تلف الأجزاء وتوقف الإنتاج. يغطي هذا الدليل جداول الصيانة الوقائية القياسية، وقواعد التشحيم، وإجراءات التنظيف، ونصائح استكشاف الأعطال وإصلاحها. ظروف تثبيت هيدروليكية لمخرطة CNC.
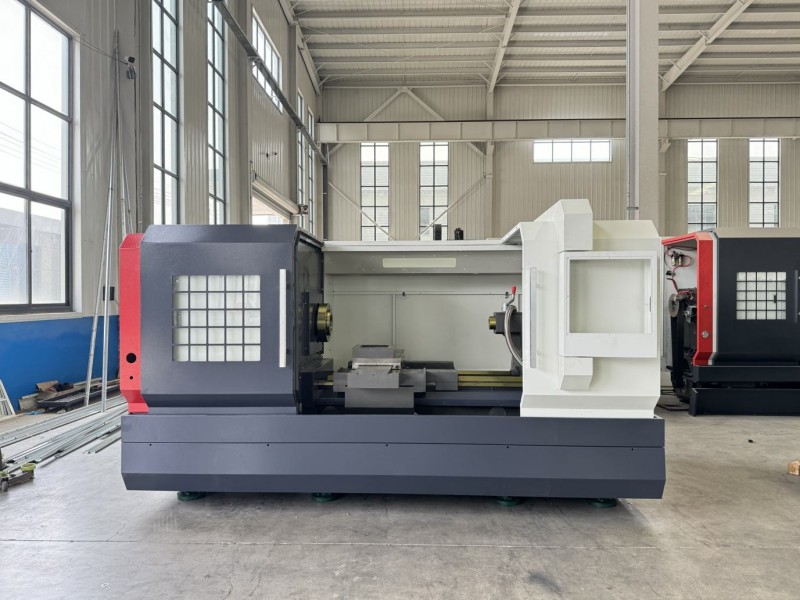
لا يستغرق الفحص اليومي سوى بضع دقائق ويتجنب معظم الأعطال المفاجئة.
- قم بإزالة الرقائق وبقايا سائل التبريد من سطح ظرف التثبيت، وأسطح الفكين، وفتحات T باستخدام الهواء المضغوط بعد كل دفعة. قد تتسبب الرقائق الدقيقة العالقة داخل ظرف التثبيت في خدش الأسطح المنزلقة وتعطيل فكي التثبيت الرئيسيين.
- تحقق من قراءة ضغط الزيت الهيدروليكي من المقياس. تأكد من أن ضغط التشغيل يطابق متطلبات قطعة العمل. قد يؤدي الضغط المرتفع جدًا إلى تشويه الأجزاء ذات الجدران الرقيقة؛ بينما يؤدي الضغط المنخفض إلى انزلاق قطعة العمل أثناء القطع الثقيل.
- فحص بصري لتسرب الزيت في الأسطوانة الدوارة، ووصلة قضيب السحب، والجانب الخلفي للظرف. توقف فوراً في حالة ظهور تسرب مستمر للزيت.
- ضع الشحم الموصى به للضغط العالي (EP) عبر فتحات تشحيم الظرف. بالنسبة للظرف الهيدروليكي مقاس 6 بوصات و8 بوصات، يُعد التشحيم اليومي المنتظم ضروريًا، خاصةً عند استخدام سائل التبريد القابل للذوبان في الماء بكثرة. إذ يُزيل سائل التبريد الشحم بسرعة، مما يُسبب الصدأ والتآكل الداخلي.
قم بإجراء فحص وتنظيف أعمق مرة واحدة في الأسبوع:
- قم بإزالة الفكين، ونظف أسنان الفكين ومجاري انزلاق الظرف جيدًا. أزل رواسب الرقائق المتصلبة والشحوم القديمة المتآكلة.
- افحص تآكل الفكين وحالة مقعد الفك. استبدل الفكين اللينين أو الصلبين إذا كان سطح التثبيت متضررًا بشدة أو مشوهًا.
- اختبر قوة تثبيت الظرف باستخدام جهاز اختبار قوة التثبيت إن وجد. عادةً ما يشير الانخفاض الملحوظ في قوة التثبيت إلى عدم كفاية التشحيم أو تآكل الجزء المنزلق الداخلي.
- فحص محطة الزيت الهيدروليكي: التحقق من مستوى الزيت ودرجة حرارته ومؤشر الفلتر. يجب أن تبقى درجة حرارة الزيت الهيدروليكي أقل من 55 درجة مئوية أثناء التشغيل العادي.
- تحقق من إحكام قضيب السحب وحالة الوصلة الدوارة. تُعد الوصلة الدوارة جزءًا عالي التآكل؛ ويُعد تسرب الزيت من منطقة المغزل علامة تحذيرية نموذجية.
- شهرياً: افحص جميع الخراطيم الهيدروليكية والوصلات والأختام. ابحث عن الشقوق والانتفاخات وعلامات التلف. استبدل الخراطيم القديمة قبل أن تنفجر أثناء الإنتاج.
- كل 3-6 أشهر: قم بتفكيك وتنظيف وفحص المكونات الداخلية لظرف التثبيت بالكامل. نظف الشحوم القديمة، وافحص النوابض، والكتل المنزلقة، وحلقات منع التسرب. بالنسبة لورش العمل التي تُشغّل الحديد الزهر، قلّل هذه الفترة إلى شهرين، لأن غبار الحديد الزهر شديد الكشط ويُسرّع التآكل.
- استبدل زيت الهيدروليك وعناصر الفلتر وفقًا لجدول الشركة المصنعة. زيت الهيدروليك الملوث يُلحق الضرر بالأسطوانة الدوارة وصمام التحكم.
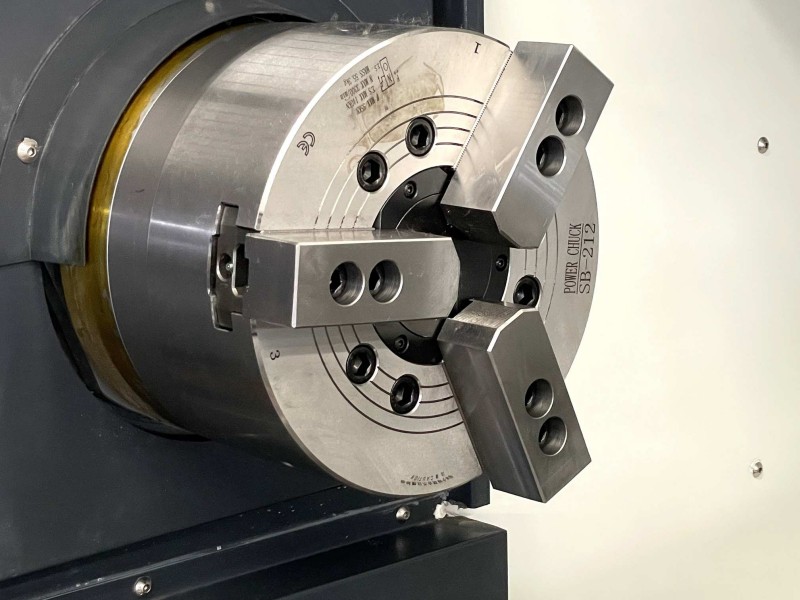
يُعد التشحيم مفتاح الأداء المستقر لظرف التثبيت الهيدروليكي.
استخدم شحمًا مخصصًا مقاومًا للماء من نوع EP، وليس زيتًا عاديًا للآلات. فالزيت العادي سيُزال بسرعة بواسطة سائل التبريد.
- لا تفرط في استخدام الشحم. فالشحم الزائد يختلط مع الرقائق المعدنية وسائل التبريد، مكوناً معجوناً يعيق انزلاق الأسطح.
- زيادة وتيرة التشحيم في ظل ظروف العمل الشاقة: السرعة العالية، والقطع الثقيل، وكمية كبيرة من سائل التبريد أو ورش التعدين وتصنيع الصلب المتربة.
- لا تقم بتشغيل ظرف التثبيت بدون تشحيم. سيؤدي الاحتكاك الجاف إلى تعطل دائم لمجموعة الفك الرئيسي.
1. تنزلق قطعة العمل أثناء الدوران
السبب الجذري: قوة تثبيت غير كافية، فكوك مهترئة، مسارات انزلاق متسخة، ضغط هيدروليكي خاطئ أو نقص في الشحم.
الحل: التنظيف، وإعادة التشحيم، ومعايرة الضغط، وفحص تآكل الفك.
2. تتحرك فكوك ظرف التثبيت ببطء أو بشكل غير منتظم
السبب الجذري: وجود رقائق عالقة في الداخل، أو تلوث الزيت الهيدروليكي، أو وجود هواء محبوس في الدائرة الهيدروليكية، أو انسداد منافذ التشحيم.
الحل: تنظيف كامل، وتفريغ الهواء من النظام الهيدروليكي، واستبدال الفلتر المسدود.
3. تسرب الزيت من المغزل / الأسطوانة الدوارة
السبب الجذري: تآكل الأختام، تلف الوصلة الدوارة، تركيب غير محكم.
الحل: استبدل طقم مانع التسرب أو الوصلة الدوارة؛ لا تستمر في التشغيل مع وجود تسريب.
4. ضعف التكرارية وارتفاع الانحراف
السبب الجذري: سطح تحديد موقع الفك متسخ، فكوك لينة مشوهة، براغي تثبيت الظرف مفكوكة.
الحل: قم بثقب فكوك ناعمة في حالة التثبيت، ونظف سطح التركيب وأعد ربط مسامير الظرف.
- لا تضرب ظرف التثبيت أو الفكين بالمطرقة لإجبار التثبيت.
- لا تستخدم سائل تبريد أكّال يُسرّع الصدأ الداخلي.
- لا تتجاوز السرعة القصوى للظرف وقوة التثبيت المقدرة المدرجة في ورقة المواصفات.
- لا تقم بتفكيك الأسطوانة الدوارة بدون تدريب احترافي؛ فالتفكيك غير الصحيح سيؤدي إلى إتلاف الدقة الداخلية.
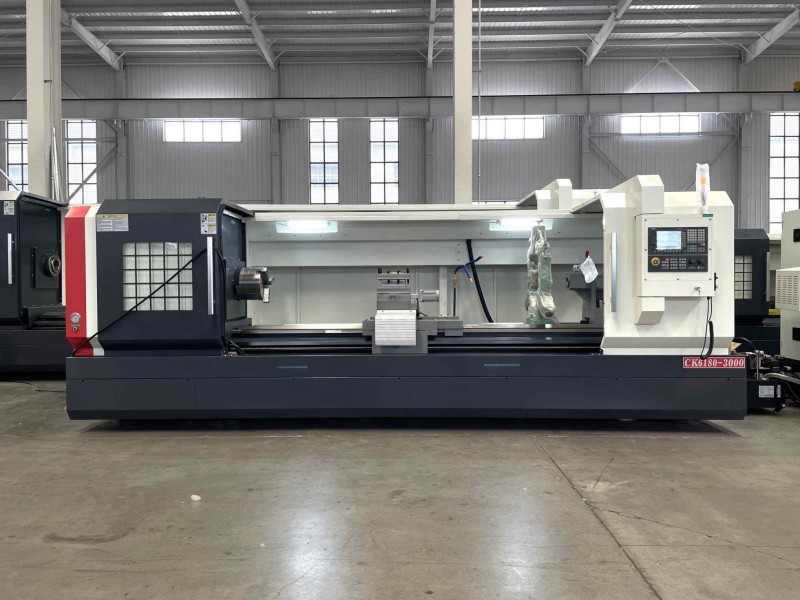
صيانة ظرف التثبيت الهيدروليكي إجراء وقائي منخفض التكلفة يحمي استثمارك في مخرطة CNC. يحافظ ظرف التثبيت الذي تتم صيانته جيدًا على دقة ثابتة، ويقلل من نسبة الخردة، ويطيل عمر الخدمة لسنوات. وتكتسب هذه الصيانة أهمية خاصة لمخارط CNC الثقيلة مثل CK6150 وCKY61125-4000، التي تعمل لساعات طويلة في أعمال الخراطة الثقيلة.
إذا كنت بحاجة إلى استبدال الظروف الهيدروليكية، والفكوك الناعمة، ومجموعات منع التسرب، وغيرها من الملحقات لمخرطة CNC الخاصة بك، فقم بزيارة صفحة منتجاتنا واتصل بنا للحصول على المواصفات والأسعار.
ترك رسالة
امسح ضوئيًا إلى WeChat/WhatsApp :